دما، سرعت، فشار؛ سه پارامتری که کیفیت جوش ژئوممبران را میسازند
دو ورق کاملاً یکسان را به دو تیم نصب بدهید؛ یکی درزی تحویل میدهد که از خود ورق محکمتر است و دیگری درزی که با ناخن جدا میشود. تفاوت، در سه پارامتر است: دما، سرعت و فشار — و انضباطی که قبل از هر شیفت با جوش آزمایشی شروع میشود.
اصل اول: جوش آزمایشی، هر روز، بدون استثنا
پیش از شروع هر شیفت کاری (و پس از هر تغییر محسوس دما/رطوبت هوا):
- دو تکه ورق باطله از همان رول پروژه را جوش بزنید.
- نمونه را با تست پوستهشدن (Peel) و برش (Shear) دستی یا با تنسیومتر صحرایی بکشید.
- معیار قبولی: پارگی باید از بدنهی ورق رخ بدهد نه از خط جوش (اصطلاحاً FTB — پارگی خارج از درز).
- فقط بعد از قبولی، پارامترها را قفل کنید و جوش اصلی را شروع کنید.
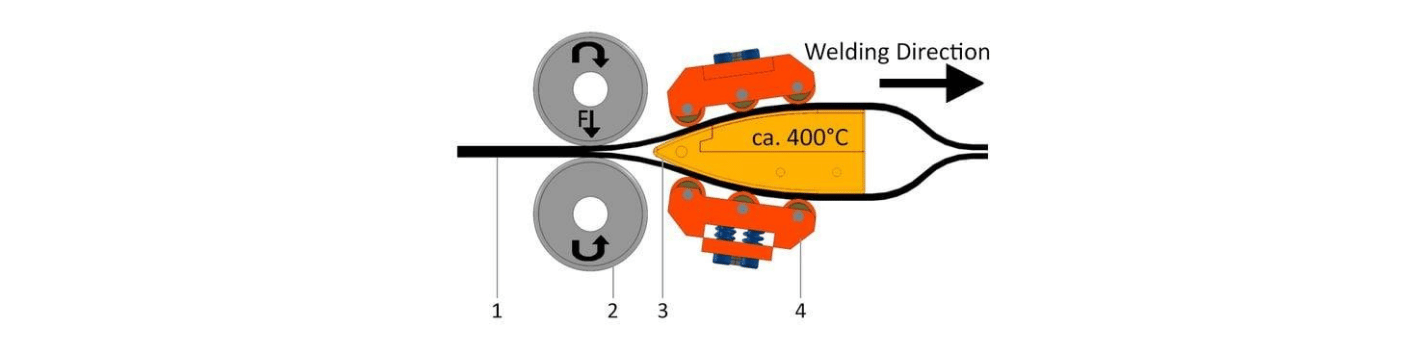
جوش وج حرارتی (Hot Wedge)
مناسب درزهای طولانی و اصلی پروژه. سه پارامتر تعیینکننده:
| پارامتر | اثر کمبودن | اثر زیادبودن |
|---|---|---|
| دما | ذوب ناقص، درز سرد که بعداً باز میشود | سوختن و نازکشدن ورق در خط جوش |
| سرعت | گرمای بیش از حد در یک نقطه | حرارت ناکافی، چسبندگی ضعیف |
| فشار غلتک | آمیختگی ناقص دو سطح | بیرونزدگی مذاب و نازکی درز |
نکات عملی:
- دما، سرعت و فشار با هم یک نقطهی کار میسازند؛ تغییر یکی بدون تنظیم بقیه یعنی جوش نامعتبر.
- هوای سرد، باد و رطوبتِ سطح ورق حرارت را میدزدند — در صبح سرد همان تنظیمات ظهر جواب نمیدهد؛ دوباره جوش آزمایشی بگیرید.
- سطح تماس دو ورق باید خشک و تمیز باشد؛ گردوخاک همانقدر مخرب است که رطوبت.
- جوش دوخطه (Dual Track) انتخاب حرفهای است: کانال هوای وسط، امکان تست فشار هر درز را میدهد.
جوش اکسترود (Extrusion)
برای وصلهها، گوشهها، جزئیات اتصال به لوله و سازه:
- قبل از جوش، سطح ورق باید سنگزنی (Grinding) سبک شود — فقط در حد کدرشدن سطح، نه نازککردن ورق (حداکثر حدود ۱۰٪ ضخامت).
- سنگزنی نباید بیش از حدود یک ساعت قبل از جوش انجام شود (سطح دوباره اکسید میشود).
- مفتول تزریقی باید همجنس ورق باشد؛ مفتول متفرقه یعنی درز غیرقابلاعتماد.
- پیشگرم ناحیه با هوای داغ، چسبندگی را بهشدت بهتر میکند.
خطاهای پرتکرار جوشکاران
- شروع کار بدون جوش آزمایشی («دستگاه دیروز تنظیم بود!»)
- جوش روی ورق خیس از شبنم صبحگاهی
- توقف وسط درز و شروع دوباره بدون همپوشانی صحیح نقطهی توقف
- سنگزنیِ عمیق که ورق را نازک میکند
- جوش در باد شدید بدون بادشکن
جمعبندی
جوش خوب محصول «دست طلا» نیست؛ محصول رویهی تکرارپذیر است: جوش آزمایشی → قفل پارامترها → پایش مداوم → تست تمام درزها. اگر پیمانکارتان این چرخه را نمیشناسد، هنوز دنبال پیمانکار بگردید — راهنمای انتخاب تولیدکننده و مجری کمکتان میکند.
سؤالات متداول
دمای مناسب جوش ژئوممبران چقدر است؟
عدد ثابتی ندارد؛ دما، سرعت و فشار با هم تنظیم میشوند و باید هر شیفت با جوش آزمایشی روی ورق همان پروژه کالیبره شوند تا پارگی خارج از درز (FTB) حاصل شود.
چرا جوش آزمایشی قبل از هر شیفت الزامی است؟
چون دما و رطوبت هوا رفتار جوش را تغییر میدهد؛ تنظیمات دیروز ممکن است امروز درز ضعیف بسازد و جوش آزمایشی تنها راه اطمینان است.
این مقاله چقدر به کارتان آمد؟
نظرها
هنوز نظری ثبت نشده است. تجربهی خودتان را بنویسید.
مطالب مرتبط
مشخصات GRI-GM13؛ برگهای که برای خرید ورق HDPE باید بشناسید
GRI-GM13 رایجترین مشخصات فنی بینالمللی برای ورق HDPE صاف و آجدار است. چه ویژگیهایی را …
کنترل کیفیت ساخت (CQA) در پروژهی ژئوممبران؛ از نقشهی پانل تا گزارش نهایی
کیفیت یک استخر یا لاینر فقط به ورق بستگی ندارد؛ به نظارت مستقل در حین ساخت هم بستگی دارد. …
حمل، تخلیه و انبار رولهای ژئوممبران؛ آسیبهایی که پیش از نصب رخ میدهند
بخشی از سوراخها و خراشهای ورق پیش از نصب، در کامیون و انبار، ایجاد میشوند. اصول حمل، تخ…